


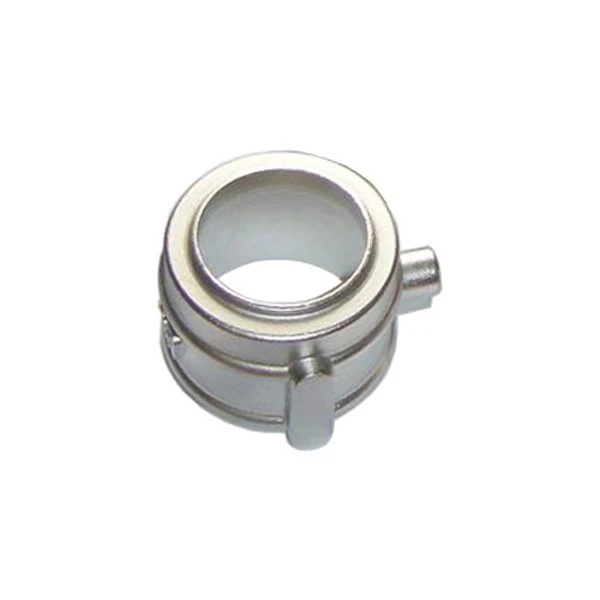
Dans la fabrication moderne, la précision dimensionnelle et l'intégrité métallurgique sont des impératifs non négociables. Notre service de moulage de haute précision fournit des composants de forme nette-et proche-nette-de forme qui se distinguent par une répétabilité exceptionnelle, des tolérances extraordinairement serrées et des finitions de surface supérieures comme-coulées qui réduisent considérablement les opérations d'usinage ultérieures. S'écartant du moulage au sable ou sous pression conventionnel, notre processus de moulage à modèle perdu exploite des technologies avancées de coque en céramique et des protocoles de coulée assistés par vide - pour atténuer systématiquement la porosité, l'oxydation et la distorsion thermique. Par conséquent, chaque composant moulé avec précision-qu'il soit destiné aux systèmes d'actionnement aérospatiaux, aux boîtiers d'instruments médicaux ou aux corps de vannes de champs pétrolifères-satisfait systématiquement aux critères d'ingénierie les plus exigeants. En fusionnant des décennies de maîtrise métallurgique avec une simulation de solidification en temps réel, nous transformons des géométries complexes en solutions métalliques robustes, légères et économiquement efficaces, tout en rationalisant simultanément les délais de livraison de votre chaîne d'approvisionnement et en garantissant une traçabilité ininterrompue des matériaux, de la fusion à l'expédition finale.
Caractéristiques du produit
1. Classe de tolérance : atteint la norme ISO 8062 CT4–CT6 sur la plupart des géométries, avec certaines surfaces maintenues à CT3.
2. Finition de surface : Ra 1,6–3,2 μm tel que-coulé ; possibilité d'atteindre Ra 0,8 via des couches de stuc sur mesure.
3. Amincissement des murs : mur vivant minimum de 0,8 mm, avec des angles de conicité contrôlés aussi bas que 0,5 degrés.
4. Indice de complexité : gère les noyaux internes, les contre-dépouilles et les passages de refroidissement en serpentin sans lignes de soudure.
5.Plage de poids : 0,02 kg à 85 kg par pièce, des micro-composants aux boîtiers structurels.
6. Stabilité du lot-à- : compensation du retrait contrôlée par SPC-, ajustée en fonction de l'alliage et de la géométrie.
Avantages du produit
1. Retrait-Conception d'outillage compensé
Nous utilisons le balayage optique 3D associé à un logiciel avancé de simulation de solidification pour inverser précisément-calculer le comportement de contraction thermique pour chaque nuance d'alliage. Plutôt que d'appliquer un facteur d'échelle uniforme, nos outils intègrent des -décalages géométriques spécifiques à une zone-compensant indépendamment les sections lourdes et les nervures minces en fonction de leurs taux de refroidissement uniques. Cette approche de conception intelligente accélère considérablement l'approbation du premier-article, passant de l'essai initial à la validation prête pour la production-en une fraction du délai habituel.
2. Dans-Opérations secondaires de la maison
Nous maintenons un contrôle total sur l’ensemble de la chaîne de production en n’externalisant jamais les processus de finition. Notre installation entièrement intégrée comprend le traitement thermique sous vide (y compris le recuit de mise en solution, le durcissement par précipitation et le vieillissement), le détourage CNC de précision, l'inspection des machines à mesurer tridimensionnelles et une suite complète de -méthodes d'essais non destructifs- radiographie, ressuage fluorescent et examen par ultrasons. Ce modèle unifié et à source unique-pour les pièces moulées de haute précision élimine les goulots d'étranglement de la coordination entre-fournisseurs et supprime toute ambiguïté en matière de responsabilité en matière de qualité.
3. Contrôle adaptatif des processus
Chaque couche de coque en céramique est soumise à une surveillance continue de la viscosité de la boue, de la durée d'immersion et de l'humidité de la chambre de séchage. Lorsque les conditions ambiantes de production fluctuent, notre système de contrôle en boucle fermée-recalibre automatiquement l'application de particules de stuc pour maintenir une intégrité constante de la coque. Cette stratégie adaptative en temps réel{{3}basée sur les données et-garantit que votre moulage de haute précision dès le premier essai pilote présente des caractéristiques dimensionnelles et métallurgiques identiques à celles produites lors de-campagnes à grande échelle-une assurance essentielle pour les secteurs fortement réglementés tels que l'aérospatiale et la fabrication de dispositifs médicaux.
4.-Faibles volumes rentables
Nous avons conçu des outils à changement rapide-et des architectures de systèmes de contrôle standardisées spécifiquement pour s'adapter de manière économique aux petites séries de production. Pour le développement de prototypes ou les essais à l'échelle pilote-, nous proposons des solutions d'outillage souples utilisant des modèles de cire fabriqués de manière additive, ce qui réduit considérablement les dépenses d'investissement initiales par rapport à l'outillage dur conventionnel-tout en préservant les tolérances serrées identiques attendues de notre processus de moulage de haute précision. Cela rend l'ingénierie de l'étape de validation-réalisable sans surengager le budget.
5. Intégrité métallurgique
Notre technologie de fusion par induction sous vide, combinée à des flux de coulée protégés par de l'argon-, minimise efficacement le piégeage de gaz et la formation de micro-inclusions dès le début du cycle de fusion. Un examen microstructural rigoureux révèle systématiquement des structures de grains raffinées et uniformes dans les nuances d'acier inoxydable et de superalliage, avec une absence totale de réseau de carbure nuisible le long des joints de grains. Les pièces moulées résultantes démontrent une résistance nettement supérieure à la fatigue cyclique et aux contraintes thermiques, se traduisant par une durée de vie prolongée des composants en service et des intervalles de maintenance réduits pour les utilisateurs finaux.
FAQ
Q : Comment garantissez-vous la précision dimensionnelle des différents alliages ?
R : Chaque alliage présente un retrait de solidification unique. Notre processus de coulée de haute précision utilise une compensation d'outillage spécifique à l'alliage-et simule les modèles de solidification. Nous effectuons également une inspection dimensionnelle à 100 % des éléments critiques à l’aide d’une MMT ou de scanners optiques.
Q : Pouvez-vous créer des contre-dépouilles ou des filetages internes ?
R : Oui-en utilisant des noyaux de cire soluble ou des noyaux en céramique, nous formons des passages internes et des contre-dépouilles directement pendant l'étape de coulée de haute précision. Cependant, nous vous recommandons de discuter des géométries des filetages ; nous creusons souvent un trou pilote et finissons de-tapoter dessus après-le moulage pour une précision de classe de filetage 6H.
Q : Quelles certifications vos installations détiennent-elles ?
R : Notre fonderie est certifiée ISO 9001 : 2015, IATF 16949 (automobile), AS9100D (aérospatiale) et PED 2014/68/UE. Nous maintenons également l'approbation Nadcap pour les CND et le traitement thermique-vérifiée chaque année par les principaux auditeurs de l'aérospatiale.
Q : Fournissez-vous des certificats de test de matériaux ?
R : Absolument. Chaque chaleur est accompagnée d'un certificat de test en usine (MTC) et, sur demande, d'un rapport de test tiers indépendant-couvrant la composition chimique, les propriétés mécaniques (traction, rendement, allongement, dureté) et les résultats de tests non destructifs.-.
Q : Quels traitements de surface proposez-vous après-coulage ?
R : Nous proposons la passivation, l'électropolissage, l'anodisation (pour l'aluminium), l'oxydation par micro-arc, le revêtement en téflon, le placage zinc/nickel et les revêtements de barrière thermique en céramique-tous appliqués en-interne dans des conditions contrôlées.


